Klejonka na schody stabilne stopnie bez paczenia
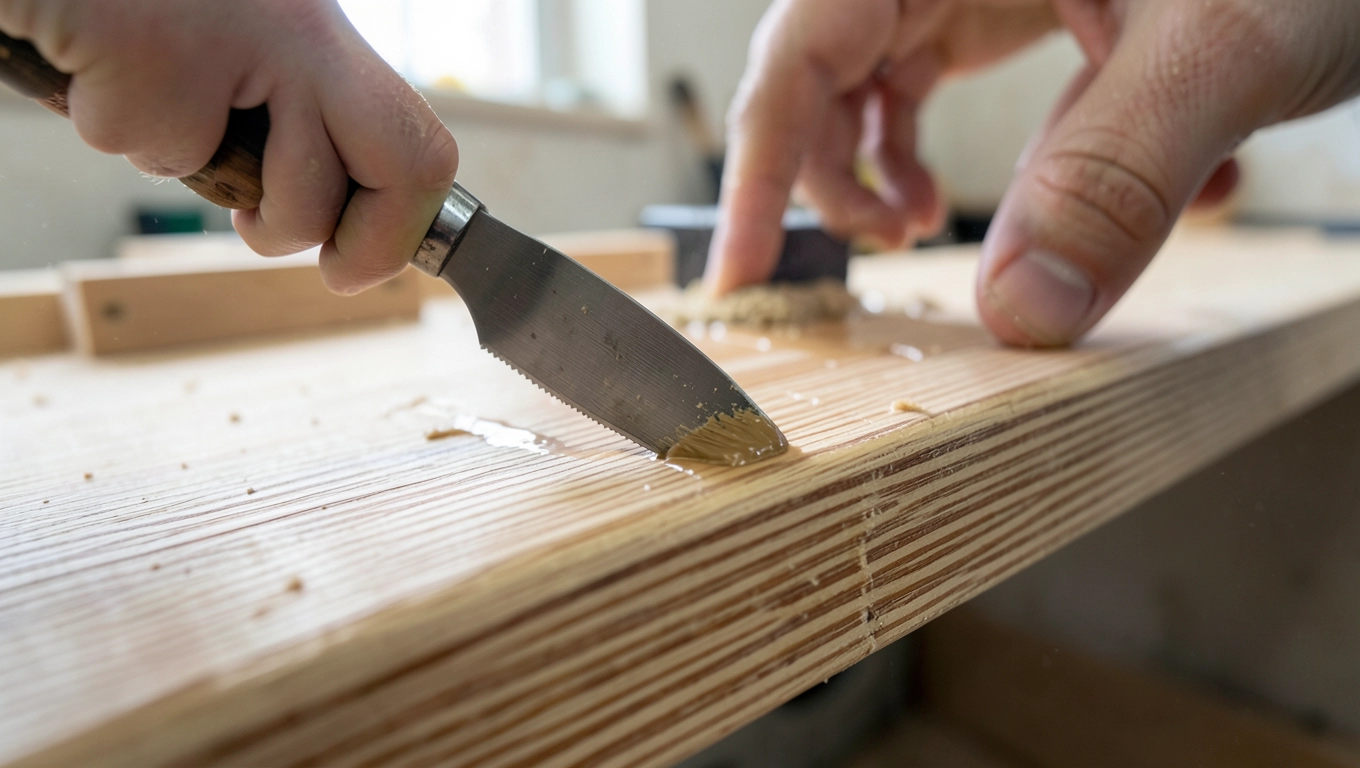
Jak kleić drewno na schody - dobór kleju i technika
Stopień schodowy z drewna klejonego wytrzymuje codzienne chodzenie przez dekady, ale tylko wtedy, gdy klej rzeczywiście scala lamele w jedną monolityczną tarczę. W praktyce to właśnie warstwa spoiny decyduje o tym, czy konstrukcja zniesie obciążenie rzędu 150-200 kg na każdy stopień bez pęknięcia wzdłuż włókien.
- Jak kleić drewno na schody - dobór kleju i technika
- Wilgotność i grubość lameli w klejonce schodowej
- Najczęstsze błędy przy klejonce na schody
- Docisk, schnięcie i obróbka wykończeniowa
- Zastosowania i wymiary typowe klejonki schodowej
- Kiedy NIE stosować klejonki na schody
Dla schodów wewnętrznych najczęściej sięga się po kleje klasy D3 lub D4 wg normy PN-EN 204. D3 to dyspersja polioctanu winylu, która twardnieje przez odparowanie wody i tworzy spoinę odporną na krótkotrwałe zamoczenie. D4 to ulepszona wersja D3 z dodatkiem żywic, zdecydowanie lepiej znosi wilgoć, więc sprawdza się przy schodach w pobliżu kuchni czy łazienki.
Klej poliuretanowy (PU) wiąże chemicznie pod wpływem wilgoci z drewna i powietrza. Spoinę tworzy twarda, lekko elastyczna pianka, która wypełnia drobne nierówności i kompensuje naprężenia. To jedyny rozsądny wybór, gdy lamele mają wilgotność powyżej 12% albo gdy schody stoją w pomieszczeniu o zmiennej temperaturze.
Żywica epoksydowa daje najmocniejsze połączenie, ale wymaga precyzyjnego mieszania dwóch składników w proporcji 1:1 do 1:4 (zależnie od systemu) i szybkiej pracy, bo czas otwarty wynosi zaledwie 5-15 minut. Na schody stosuje się ją raczej punktowo, do wzmocnienia połączeń, a nie do klejenia całych płatów.
| Klej | Czas otwarty | Wytrzymałość na ścinanie | Wodoodporność | Cena orientacyjna |
|---|---|---|---|---|
| D3 | 5-10 min | 10-14 N/mm² | średnia | 25-40 zł/kg |
| D4 | 8-12 min | 14-18 N/mm² | wysoka | 45-70 zł/kg |
| PU | 10-20 min | 12-16 N/mm² | bardzo wysoka | 60-90 zł/kg |
| Epoksyd | 5-15 min | 18-25 N/mm² | pełna | 80-140 zł/kg |
Na stopień schodowy o wymiarach 80×30 cm potrzeba około 100-150 g kleju przy lamelach o grubości 20-25 mm. Cienka, równomierna warstwa (0,1-0,3 mm) daje mocniejszą spoinę niż gruba, bo nadmiar kleju osłabia rdzeń połączenia.
Wilgotność i grubość lameli w klejonce schodowej
Za pękanie stopni schodowych odpowiada w 80% przypadków jedna przyczyna: drewno o złej wilgotności. Świeżo ścięta deska ma wilgotność 30-80% i nigdy nie nadaje się do klejenia. Bezpieczny przedział to 8-12%, a dla schodów w ogrzewanych wnętrzach celuje się w 8-10%.
Wilgotnościomierz typu pinowego wkłuwa się wzdłuż włókien na głębokość 1/4 grubości lameli. Trzy pomiary w różnych miejscach każdej deski dają wiarygodny obraz. Różnica wilgotności między lamelami w jednym pakiecie nie powinna przekraczać 2%, bo w przeciwnym razie naprężenia rozsadzą spoinę przy pierwszym sezonie grzewczym.
Grubość pojedynczej lameli na schody wynosi najczęściej 20-40 mm. Cieńsze lamele (15-20 mm) wymagają większej liczby warstw, ale lepiej się wyrównują i schną. Grubsze (40-60 mm) są stabilniejsze, ale trudniej je dogładzić do identycznej wilgotności. Na stopień o szerokości 80-100 cm optymalnie sprawdza się 3-5 lamel po 25-30 mm.
Kierunek włókien w kolejnych lamelach powinien być naprzemienny, czyli raz rdzeń do góry, raz do dołu. Taki układ kompensuje naturalną tendencję drewna do wypaczania się w literę "U" lub łuk, bo siły skierowane w przeciwne strony wzajemnie się znoszą. Bez tego zabiegu nawet idealnie sklejony pakiet wygnie się po kilku miesiącach.
Dopuszczalne sęki w lamelach schodowych to te o średnicy do 10 mm w drewnie liściastym i do 15 mm w iglastym, w ilości maksymalnie 2 na metr bieżący. Sęki większe wykręcają włókna i tworzą punkty koncentracji naprężeń, które pod obciążeniem dynamicznym (stąpanie) zamieniają się w mikropęknięcia.
Checklista przed klejeniem - 15 punktów
- Wilgotność lamel 8-10% (pomiar w 3 miejscach)
- Różnica wilgotności między lamelami poniżej 2%
- Lamele leżakowały min. 7 dni w pomieszczeniu, w którym będą schody
- Kierunek włókien ułożony naprzemiennie
- Powierzchnie klejone sfrezowane nie wcześniej niż 4 godziny przed klejeniem
- Klej przechowywany w temperaturze 18-22°C
- Ściski gotowe, sprawdzone, czyste
- Stół warsztatowy płaski, wypoziomowany
- Temperatura warsztatu 18-22°C, wilgotność 50-65%
- Podkładki dystansowe przygotowane (drewniane, suche)
- Pędzel lub wałek do kleju czysty
- Rękawice ochronne, okulary
- Wilgotnościomierz skalibrowany
- Okres przydatności kleju sprawdzony
- Powierzchnia robocza zabezpieczona folią
Najczęstsze błędy przy klejonce na schody
Za mało kleju to klasyczny grzech warsztatowy. Cienka smuga kleju, która po dociśnięciu zamienia się w nici, oznacza spoinę suchą i pełną pustek. Prawidłowa warstwa po dociśnięciu powinna mieć 0,1-0,2 mm i lekko wypłynąć na boki jako równomierna nitka, nie jako krople.
Zbyt krótki docisk to drugi najczęstszy błąd. Klej D3 i D4 potrzebuje minimum 30 minut pod pełnym dociskiem, żeby osiągnąć wytrzymałość manipulacyjną, ale pełną twardość spoiny uzyskuje dopiero po 24 godzinach. Ściąganie ścisków po 2 godzinach i przesuwanie pakietu to proszenie się o delaminację w ciągu roku.
Nierówny docisk daje schody, które paczą się w jedną stronę. Stolarze pracują na ściskach barowych z podziałką, ale nawet one wymagają kontroli siły kluczem dynamometrycznym. Na lamelach o szerokości 100 mm optymalny docisk to 80-120 kg na każdy ścisk, czyli 4-8 kg/cm² powierzchni klejonej.
Niedokładne wyrównanie lamel przed dociśnięciem powoduje, że po wyschnięciu jeden koniec stopnia jest wyżej od drugiego o 1-3 mm. W schodach taki błąd widać gołym okiem i czuć pod stopą. Rozwiązanie to wyrównienie lamel na strugarko-frezarce z dokładnością 0,1 mm i kontrolne spasowanie na sucho przed naniesieniem kleju.
Brak aklimatyzacji lameli w pomieszczeniu docelowym to opóźniona katastrofa. Drewno ściągnięte z chłodnego garażu do ciepłego salonu zmienia wymiary o 1-2% w ciągu kilku dni. Klejonka sklejona w niestabilnych warunkach pęka wzdłuż spoiny przy pierwszym sezonie grzewczym, gdy wilgotność spada poniżej 6%.
Tabela błędów i rozwiązań
| Błąd | Przyczyna | Rozwiązanie |
|---|---|---|
| Spękana spoina | Wilgotność lamel powyżej 12% | Dosuszyć drewno do 8-10% i przekleić |
| Paczenie stopnia | Jednakowy kierunek włókien | Rozkleić, ułożyć naprzemiennie |
| Delaminacja po roku | Za krótki docisk | |
| Szczeliny na krawędziach | Nierównomierny docisk | Użyć ścisków z podziałką i klucza dynamometrycznego |
| Plamy na powierzchni | Klej wyciśnięty i zaschnięty | Usunąć wilgotną szmatką przed związaniem |
| Stopień wyższy z jednej strony | Nierówne frezowanie | Strugarnica na 0,1 mm |
Docisk, schnięcie i obróbka wykończeniowa
Docisk to nie tylko siła, ale też rozkład nacisku. Ściski rozmieszczone co 15-20 cm dają równomierne spoiny, a dodatkowe ściski na końcach zapobiegają wyciekom kleju i tworzeniu się "schodków" na krawędziach. Stolarze pracujący z lamelami o długości powyżej 80 cm używają ścisków taśmowych z blokami rozkładającymi nacisk.
Czas wiązania zależy od temperatury. W 18°C klej D4 osiąga pełną wytrzymałość po 24 godzinach, w 25°C po 12 godzinach, ale w 10°C potrzebuje aż 48 godzin. Warsztat powinien mieć stabilną temperaturę, bo wahania powodują nierównomierne wiązanie i naprężenia wewnętrzne w spoinie.
Po 24 godzinach warto rozluźnić ściski o 10-15% i zostawić pakiet na kolejne 12 godzin. Ten zabieg pozwala spoinie odprężyć się powoli i minimalizuje ryzyko paczenia. Pełną obróbkę mechaniczną (frezowanie, szlifowanie) rozpoczyna się dopiero po 72 godzinach od klejenia.
Szlifowanie zaczyna się od gradacji 80, którą usuwa się ślady po ściskach i wyrównuje płaszczyznę. Następnie 120, 180 i na koniec 240. Drewno liściaste (dąb, buk) poleruje się dodatkowo padą 320, żeby zamknąć pory przed olejowaniem. Skok gradacji nie powinien przekraczać 60 jednostek, bo rysy z grubego papieru nie schodzą przy zbyt małym przeskoku.
Wykończenie schodów olejem twardowoskowym daje powierzchnię odporną na ścieranie i łatwą do miejscowej renowacji. Olej wnika w drewno na 0,3-1 mm i nie tworzy warstwy filmowej, więc nie łuszczy się jak lakier. Dwie warstwy oleju z przerwą 12-24 godzin między nimi to minimum dla schodów. Lakier poliuretanowy daje twardszą powłokę (odporność na ścieranie 0,05 g/1000 cykli wg Tabera wobec 0,15 g dla oleju), ale wymaga idealnie gładkiej powierzchni i nie toleruje wilgoci pod spoiną.
Zastosowania i wymiary typowe klejonki schodowej
Stopień schodowy wewnętrzny ma najczęściej grubość 40-60 mm, szerokość 25-32 cm i długość 80-120 cm. Taki element klei się z 3-5 lamel po 20-30 mm. Rozstaw lamel powinien uwzględniać przyszłe obciążenia, więc w strefach intensywnego ruchu (klatki schodowe w budynkach użyteczności publicznej) celuje się w grubość 50-60 mm i 5 lamel.
Dopuszczalne ugięcie stopnia pod obciążeniem 150 kg w środku nie może przekraczać L/300, czyli dla stopnia o długości 100 cm to maksymalnie 3,3 mm. Klejonka z lamelami naprzemiennie ułożonymi i klejem D4 daje ugięcie rzędu 1,5-2,5 mm, czyli mieści się w normie z dużym zapasem.
Oprócz schodów klejone lamele sprawdzają się w blatach kuchennych, stołach, parapetach i półkach nośnych. Blat kuchenny o wymiarach 200×60 cm klei się z 5-7 lamel po 30-40 mm, a parapet z 3-4 lamel po 20-25 mm. Ta sama zasada naprzemiennego kierunku włókien obowiązuje wszędzie.
Klejonka schodowa nie powinna być narażona na bezpośredni kontakt z wodą. Schody przy wejściu do domu, na tarasach i w piwnicach wymagają albo egzydy, albo kleju PU/D4 z dodatkową impregnacją końcówek. W strefach mokrych (łazienka, sauna) lepiej sprawdzają się gotowe elementy z drewna egzotycznego (meranti, teak) klejone fabrycznie pod kontrola jakości.
Mini-przepis: klejonka na stopień schodowy
- Dąb, klej D4, 5 lamel po 25 mm, wymiar 100×30 cm
Trzy lamele rdzeniem do góry, dwie rdzeniem do dołu. Klej 120 g. Docisk 6 ścisków po 100 kg. Schnięcie 48 h. Orientacyjny koszt materiału: 180-250 zł za stopień. - Buk, klej PU, 4 lamele po 30 mm, wymiar 90×28 cm
Dwie lamele rdzeniem do góry, dwie do dołu. Klej 100 g. Docisk 5 ścisków po 90 kg. Schnięcie 24 h. Orientacyjny koszt materiału: 140-200 zł za stopień. - Sosna, klej D3, 3 lamele po 40 mm, wymiar 80×25 cm
Środkowa lamela rdzeniem do góry, boczne do dołu. Klej 80 g. Docisk 4 ściski po 80 kg. Schnięcie 72 h. Orientacyjny koszt materiału: 70-110 zł za stopień.
Kiedy NIE stosować klejonki na schody
Klejonka nie zastępuje litego drewna w każdej sytuacji. Schody zewnętrzne narażone na mróz, deszcz i cykliczne zamaczanie wymagają kleju klasy D4 z potwierdzoną odpornością na cykle mrożenia wg PN-EN 12765 lub kleju PU. Nawet wtedy żywotność klejonki w warunkach zewnętrznych wynosi 8-15 lat wobec 30+ lat dla litego drewna egzotycznego.
Schody o rozstawie podpór powyżej 120 cm bez podparcia pośredniego to zły pomysł na klejonkę. Ugięcie rośnie proporcjonalnie do czwartej potęgi długości, więc podwojenie rozstawu zwiększa ugięcie 16-krotnie. W takich sytuacjach potrzebna jest belka stalowa, do której mocuje się stopnie, albo lite drewno o grubości 60-80 mm.
Budżetowe drewno sosnowe klejone na schody w budynkach komercyjnych (restauracje, sklepy) zużywa się szybciej niż dębina. Twardość Janki sosny to 420 wobec 1360 dla dębu, więc ślady zużycia pojawiają się po 2-3 latach intensywnego ruchu. Dla obiektów publicznych lepiej wybrać dąb, jesion albo buk.
Klejonka z drewna o wilgotności powyżej 14% to gwarancja reklamacji w ciągu 12 miesięcy. Nawet najlepszy klej nie utrzyma lamel, które kurczą się nierównomiernie w sezonie grzewczym. Pomiary wilgotnościomierzem powtarza się 24 godziny przed klejeniem i dokumentuje dla celów gwarancyjnych.
Checklista po klejeniu - 10 punktów
- Ściski rozluźnione o 10% po 24 h, ponowne dokręcenie po 36 h
- Pełne ściągnięcie ścisków po 48 h dla D4, po 72 h dla D3
- Kontrola paczenia linijką 100 cm w dwóch kierunkach
- Sprawdzenie wilgotności spoiny wilgotnościomierzem (powinna spaść do 10-12%)
- Aklimatyzacja w pomieszczeniu docelowym przez 7 dni przed montażem
- Struganie krawędzi po 72 h od klejenia
- Szlifowanie gradacją 80, 120, 180, 240
- Olejowanie dwóch warstw z przerwą 12 h
- Pełne utwardzenie oleju 7 dni przed użytkowaniem
- Dokumentacja zdjęciowa dla celów gwarancyjnych
Schody z klejonki to jedno z tych rozwiązań, w których każdy etap wpływa na poprzedni. Wilgotność decyduje o wyborze kleju, klej o czasie docisku, docisk o końcowej geometrii, geometria o szlifowaniu, szlifowanie o wykończeniu. Pominięcie jednego ogniwa w tym łańcuchu psuje cały efekt, więc warto traktować produkcję stopnia jako jedną ciągłą procedurę od pomiaru wilgotnościomierzem po ostatnią warstwę oleju.
Źródła danych: norma PN-EN 204 "Kleje do drewna - klasyfikacja", norma PN-EN 12765 "Kleje do drewna - klasyfikacja i wymagania dotyczące klejów odpornych na wodę i cykle mrożenia", norma PN-EN 1995-1-1 (Eurocode 5) "Projektowanie konstrukcji drewnianych", dane producentów klejów D3/D4/PU, tablica twardości Janki (ASTM D143).